المُصنَّعات الكيميائية الجاهزة

التواصل بشأن التسعير
الصين
المبنى 77، قرية دونغليو، بلدة يانشان، مقاطعة يانشان
19831733300
التواصل عبر الإنترنت
المفضلة

مقدمة عن المنتج

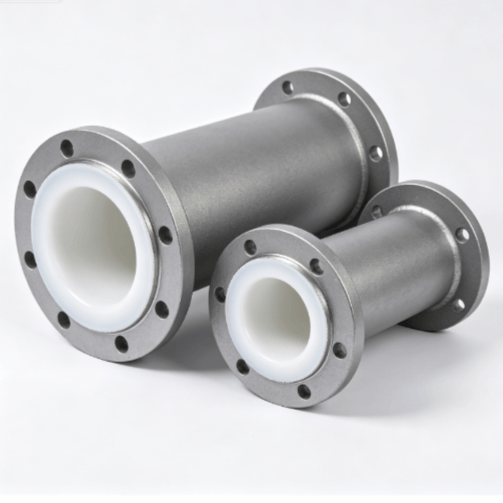
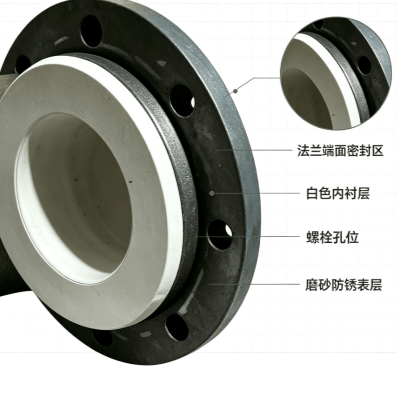
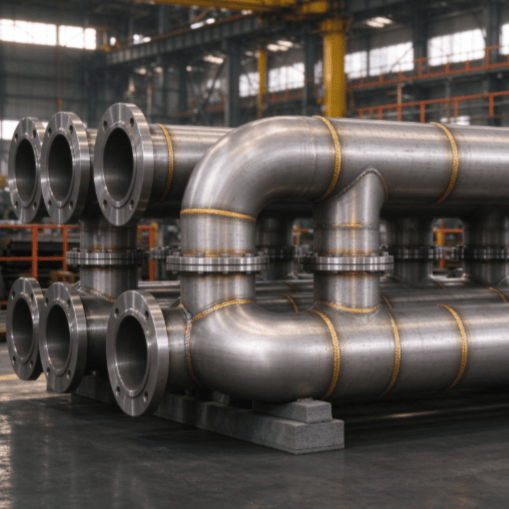
المُصنَّعات الملحومة الكيميائية الجاهزة هي مكوّنات أو وحدات نمطية تُصنَع داخل ورشة المصنع وفقاً لمخططات التنفيذ، وذلك من خلال عمليات تشمل القطع والتشكيل، وتجهيز حواف اللحام، والتجميع واللحام، والفحص واختبار الضغط، باستخدام الأنابيب والمقاطع الفولاذية والألواح الفولاذية، ثم تُنقَل إلى الموقع لتركيبها وتجميعها كوحدة كاملة. وبالمقارنة مع التنفيذ الموقعي بالأجزاء المفكّكة، فإن التصنيع المسبق في المصنع يمكن أن يقلّص مدة التنفيذ الموقعي بنسبة 30%~50%، مع جودة لحام أكثر استقراراً وتأثّر أقل بالظروف الجوية، ويُستخدم على نطاق واسع في منشآت النفط والصناعات الكيميائية والغاز الطبيعي والفحم الكيميائي والطاقة النووية وشبكات الأنابيب البلدية وغيرها.

ثانياً: الفئات الرئيسية للمنتجات

جدول

الفئة الشكل النموذجي مجالات التطبيق
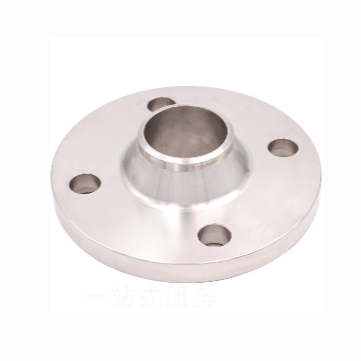
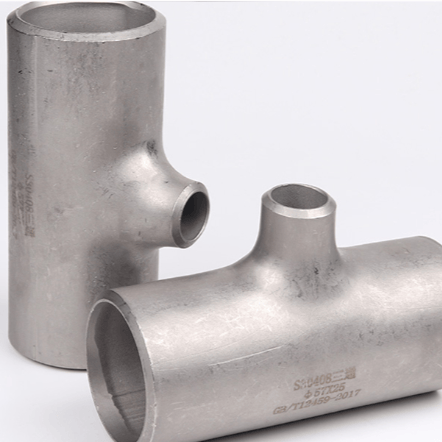
مكوّنات الأنابيب الجاهزة Pipe Spool أنابيب مستقيمة + أكواع + وصلات ثلاثية + فلنجات ملحومة في صفوف أنابيب أنابيب العمليات، أنابيب المرافق العامة
وحدات الهياكل الفولاذية الملحومة دعامات ممرات الأنابيب، إطارات المعدات، منصات التشغيل، قواعد المعدات ممرات أنابيب المنشآت، إطارات الهياكل الفولاذية
مكوّنات أوعية الضغط الأسطوانات، الرؤوس المحدّبة، فلنجات الوصلات، فتحات التفتيش، حلقات التقوية المفاعلات، المبادلات الحرارية، خزانات التخزين، الأبراج
أغلفة المعدات غير القياسية الصوامع، المداخن، مجاري الدخان، أغلفة المعدات حماية البيئة، التخزين والنقل، الأنظمة المساعدة

ثالثاً: المواد الشائعة الاستخدام

  • الفولاذ الكربوني: Q235B، Q355B (Q345B)، أنابيب غير ملحومة 20#، ألواح أوعية Q345R
  • الفولاذ المقاوم للصدأ: 304/304L، 316/316L، 321، 310S
  • الفولاذ السبائكي: 15CrMo، 12Cr1MoV، P91/P22 (ظروف درجة حرارة وضغط مرتفعين)
  • الألواح المركّبة: ألواح مركّبة بالتفجير من الفولاذ المقاوم للصدأ + الفولاذ الكربوني (مقاومة التآكل + اقتصاديات تحمّل الضغط)

رابعاً: عمليات التصنيع والمعايير الفنية

جدول

البند المحتوى
طرق اللحام لحام GTAW بقوس التنجستن (لحام الجذر)، لحام SMAW بالقوس الكهربائي اليدوي، لحام FCAW بالقوس المعدني المحمي بالغاز مع قلب الصهر، لحام SAW القوسي المغمور الآلي
تجهيز حواف اللحام تشغيل آلي / قطع باللهب، حواف على شكل V أو V مزدوج أو U، وتُنفَّذ الحافة الصمّاء والزاوية وفقاً لـ WPS
مؤهلات اللحّامين العمل بشهادة معتمدة، وفقاً لتأهيل إجراءات اللحام (PQR) بموجب NB/T 47014 + مواصفات إجراءات اللحام (WPS)
الفحص غير التدميري RT بالأشعة، UT بالموجات فوق الصوتية، MT بالجسيمات المغناطيسية، PT بالسوائل المتغلغلة؛ لحامات تحمّل الضغط عادةً تُقبل عند المستوى II وفقاً لمتطلبات التصميم
معالجة السطح إزالة الصدأ بالرمي الرملي بدرجة Sa2.5، دهان أساس مضاد للصدأ + دهان نهائي؛ القطع المصنوعة من الفولاذ المقاوم للصدأ تخضع للتخليل والتخميل
نطاق الأبعاد الأنابيب DN15 ~ DN1200؛ سماكة الألواح 3 ~ 80 مم؛ الوحدة الواحدة يمكن أن تصل إلى عشرات الأطنان
معايير التصميم ضغط التصميم من الفراغ ~ 42 ميجاباسكال؛ درجة حرارة التصميم من -196 °م ~ 600 °م (حسب درجة المادة)
معايير الفلنجات GB/T 9119، HG/T 20592، SH/T 3406، ANSI B16.5، JIS B2220
المعايير التنفيذية GB 50235 «قواعد تنفيذ أعمال أنابيب المعادن الصناعية»، GB 50236 «قواعد تنفيذ أعمال لحام معدات الموقع والأنابيب الصناعية»، GB 150 «أوعية الضغط»، NB/T 47014

خامساً: نقاط مراقبة الجودة

  1. تتبّع المواد: المواد الأساسية ومواد اللحام لديها شهادات المواد، وعلامات النقل قابلة للتتبّع طوال العملية.
  2. التسخين المسبق / درجة حرارة الطبقات: الفولاذ السبائكي والألواح السميكة تُسخَّن مسبقاً وفقاً لـ WPS، مع التحكم في درجة حرارة ما بين الطبقات.
  3. فحص اللحامات: فحص بصري 100% + RT/UT بنسب محددة، والفولاذ المقاوم للصدأ يخضع بالإضافة إلى ذلك لفحص PT بالسوائل المتغلغلة.
  4. اختبار الضغط: المكوّنات الحاملة للضغط تخضع قبل الشحن لاختبار هيدروليكي / هوائي وفقاً للتصميم (حسب متطلبات المخططات).
  5. تسليم الوثائق: تشمل وثائق الإنجاز شهادات مطابقة المواد، وسجلات اللحام، وسجلات المعالجة الحرارية، وتقارير NDT، وسجلات اختبار الضغط، والمخططات التنفيذية النهائية.

البيانات الفنية

أولاً: مكوّنات الأنابيب الجاهزة (Pipe Spool)

البند المؤشر / النطاق
القطر الاسمي DN15 ~ DN1200 (1/2" ~ 48")
القطر الخارجي للأنبوب φ21.3 ~ φ1220 مم
درجة سماكة الجدار Sch10S ~ Sch160، سماكة الجدار 2.11 ~ 60 مم
معايير الأنابيب الشائعة GB/T 8163 (أنابيب فولاذية غير ملحومة)، GB/T 14976 (أنابيب فولاذية مقاومة للصدأ غير ملحومة)، GB/T 12459 (وصلات أنابيب ملحومة تناكبية)
المواد الشائعة 20#، Q355B، 304/304L، 316/316L، 15CrMo، 12Cr1MoV، A106B، A312 TP304/TP316L
معايير التوصيل HG/T 20592، GB/T 9119، SH/T 3406، ANSI B16.5، JIS B2220
درجة ضغط الفلنجة PN6 ~ PN160 (Class 150 ~ Class 2500)
شكل حافة اللحام نوع V بزاوية 60°±2.5°، حافة صمّاء 1~2 مم؛ الجدران السميكة تستخدم V مزدوج أو U
طرق اللحام لحام GTAW بقوس التنجستن للحام الجذر + لحام SMAW بالقوس اليدوي / FCAW بالقوس المعدني المحمي بالغاز مع قلب الصهر للتعبئة والتغطية؛ يمكن استخدام لحام SAW الآلي للحامات الحلقية للأنابيب المستقيمة
فحص اللحامات فحص بصري 100%؛ لحامات التناكب تخضع لـ RT / UT بنسب التصميم؛ القطع المصنوعة من الفولاذ المقاوم للصدأ تخضع بالإضافة إلى ذلك لفحص PT بالسوائل المتغلغلة؛ مستوى القبول عادةً II
اختبار الضغط اختبار هيدروليكي عند 1.5 ضعف ضغط التصميم؛ اختبار هوائي عند 1.15 ضعف ضغط التصميم (حسب المخططات)
المعايير التنفيذية GB 50235 «قواعد تنفيذ أعمال أنابيب المعادن الصناعية»، GB 50236 «قواعد تنفيذ أعمال لحام معدات الموقع والأنابيب الصناعية»، NB/T 47014

ثانياً: الهياكل الفولاذية الملحومة (ممرات الأنابيب / الإطارات / قواعد المعدات)

جدول

البند المؤشر / النطاق
مواصفات المقاطع الفولاذية مقاطع H فولاذية HW/HM/HN 100×100 ~ 900×300؛ عوارض I من I10 ~ I63؛ قنوات [ من [10 ~ [40؛ زوايا L من L50×5 ~ L200×24
سماكة الألواح الفولاذية 6 ~ 80 مم
المواد الشائعة Q235B، Q355B (Q345B)، Q355B-Z15 (ألواح سميكة مقاومة للتمزق الطبقي)، Q235C (درجات حرارة منخفضة)
طرق اللحام لحام GMAW بالقوس المعدني المحمي بالغاز / FCAW بالقوس المعدني المحمي بالغاز مع قلب الصهر شبه الآلي؛ لحام SAW القوسي المغمور الآلي للحامات الطويلة
ساق اللحام الزاويّ hf حسب التصميم، عادةً 6 ~ 12 مم؛ الانحراف المسموح 0 ~ +3 مم، ويُحظر منعاً باتاً أن يقل عن قيمة التصميم
درجة جودة اللحام الدرجة الأولى والثانية والثالثة (GB 50205)؛ الدرجة الأولى 100% UT، الدرجة الثانية 20% UT فحص عشوائي
انحرافات التصنيع طول العنصر ±3 مم؛ سهم الانحناء الكلي ≤ L/1000 و ≤ 10 مم؛ استواء نهاية الوصلة ≤ 2 مم
معالجة السطح إزالة الصدأ بالرمي الرملي بدرجة Sa2.5 (GB/T 8923.1)
نظام الدهان دهان أساس إيبوكسي غني بالزنك 2×40 ميكرومتر + دهان وسيط إيبوكسي ميكا الحديد 60 ميكرومتر + دهان نهائي بولي يوريثان 2×40 ميكرومتر، السماكة الجافة الكلية ≥ 200 ميكرومتر؛ للنوع الخارجي المقاوم للعوامل الجوية يمكن تغيير الدهان النهائي إلى فلوروكربون
المعايير التنفيذية GB 50661 «قواعد لحام الهياكل الفولاذية»، GB 50205 «معيار قبول جودة تنفيذ الهياكل الفولاذية»

ثالثاً: مكوّنات لحام أوعية الضغط / خزانات التخزين

جدول

البند المؤشر / النطاق
القطر الداخلي للأسطوانة DN400 ~ DN4000 (يمكن تكبيره حسب التصميم)
سماكة الجدار 6 ~ 80 مم (ملفوفة)؛ وصلات المطروقات يمكن أن تصل إلى 150 مم
المواد الشائعة Q345R، Q370R، 20R، S30408 (304)، S31603 (316L)، S32168 (321)، ألواح مركّبة بالتفجير Q345R+S30408
ضغط التصميم من الفراغ (-0.1 ميجاباسكال) ~ 42 ميجاباسكال
درجة حرارة التصميم من -196 °م (تبريد عميق) ~ 600 °م (فولاذ مقاوم للحرارة)
طرق اللحام لحام GTAW للحام الجذر + SMAW / FCAW للتعبئة؛ لحام SAW القوسي المغمور الآلي للحامات الطولية والحلقية لحلقات الأسطوانة
المعالجة الحرارية بعد اللحام الفولاذ الكربوني ≥ 32 مم، الفولاذ السبائكي ≥ 14 مم يخضع لمعالجة حرارية لإزالة الإجهادات، عند 600 ~ 650 °م مع زمن احتجاز حسب سماكة اللوح 2~3 دقيقة/مم
الفحص غير التدميري الفئة A (اللحامات الطولية والحلقية) 100% RT أو UT، قبول عند المستوى II؛ الفئة B (لحامات الوصلات الزاويّة للأنابيب الفرعية) 20%~100% MT/PT حسب التصميم
اختبار الضغط اختبار هيدروليكي عند 1.25 ضعف نسبة الإجهاد المسموح به عند درجة حرارة التصميم؛ اختبار هوائي عند 1.15 ضعف
المعايير التنفيذية GB 150.1~4 «أوعية الضغط»، TSG 21 «لوائح الإشراف الأمني والتقني على أوعية الضغط الثابتة»، NB/T 47014 «تأهيل إجراءات لحام معدات تحمّل الضغط»، NB/T 47015 «قواعد لحام أوعية الضغط»

رابعاً: ضمان الجودة العام

جدول

البند المتطلبات
تتبّع المواد شهادات المواد الأساسية / مواد اللحام كاملة، وعلامات نقل المواد قابلة للتتبّع طوال العملية حتى علامة المنتج النهائي
مؤهلات الأفراد اللحّامون يحملون شهادة عامل معدات الضغط الخاصة، وفنيو NDT يحملون مؤهل المستوى II أو أعلى
الوثائق الفنية تأهيل إجراءات لحام المنتج PQR + مواصفات إجراءات اللحام WPS تغطي جميع توليفات المواد / السماكات / الأوضاع
وثائق التسليم شهادات جودة المواد، سجلات اللحام، منحنيات المعالجة الحرارية، تقارير NDT، تقارير اختبار الضغط، المخططات التنفيذية النهائية، شهادة جودة المنتج